Poradnik
Tuleja, prowadnica, podkładka izolacyjna czy płyta montażowa nie muszą być z metalu. POM, poliamid, polietylen i PTFE są lżejsze, nie korodują i dobrze pracują w ruchu ślizgowym, a na frezarce CNC da się z nich wykonać zarówno jeden prototyp, jak i krótką serię. Każde z tych tworzyw zachowuje się jednak inaczej przy obróbce i w pracy – i to warto wiedzieć, zanim powstanie rysunek.
Kiedy tworzywo zamiast metalu
Tworzywa konstrukcyjne wybiera się tam, gdzie liczy się niska masa, odporność na korozję i chemikalia, praca bez smarowania albo izolacja elektryczna. Detal z tworzywa nie rysuje współpracującej powierzchni stalowej, tłumi drgania i hałas, a w przemyśle spożywczym nie wymaga malowania ani powłok. W zamian trzeba zaakceptować mniejszą sztywność, niższą dopuszczalną temperaturę pracy niż w przypadku metali i większe zmiany wymiarów pod wpływem ciepła. Dlatego dobór gatunku jest równie ważny jak sam projekt detalu.
Frezowanie CNC sprawdza się najlepiej przy elementach płaskich i przestrzennych wycinanych z płyt: płytach montażowych, prowadnicach, ślizgach, przekładkach, kształtkach izolacyjnych, krzywkach czy kołach. Detale obrotowe (tuleje o dużej długości, wałki) częściej toczy się z prętów – ale tuleje kołnierzowe, pierścienie i podkładki o nietypowym kształcie z powodzeniem wykonuje się z płyty.
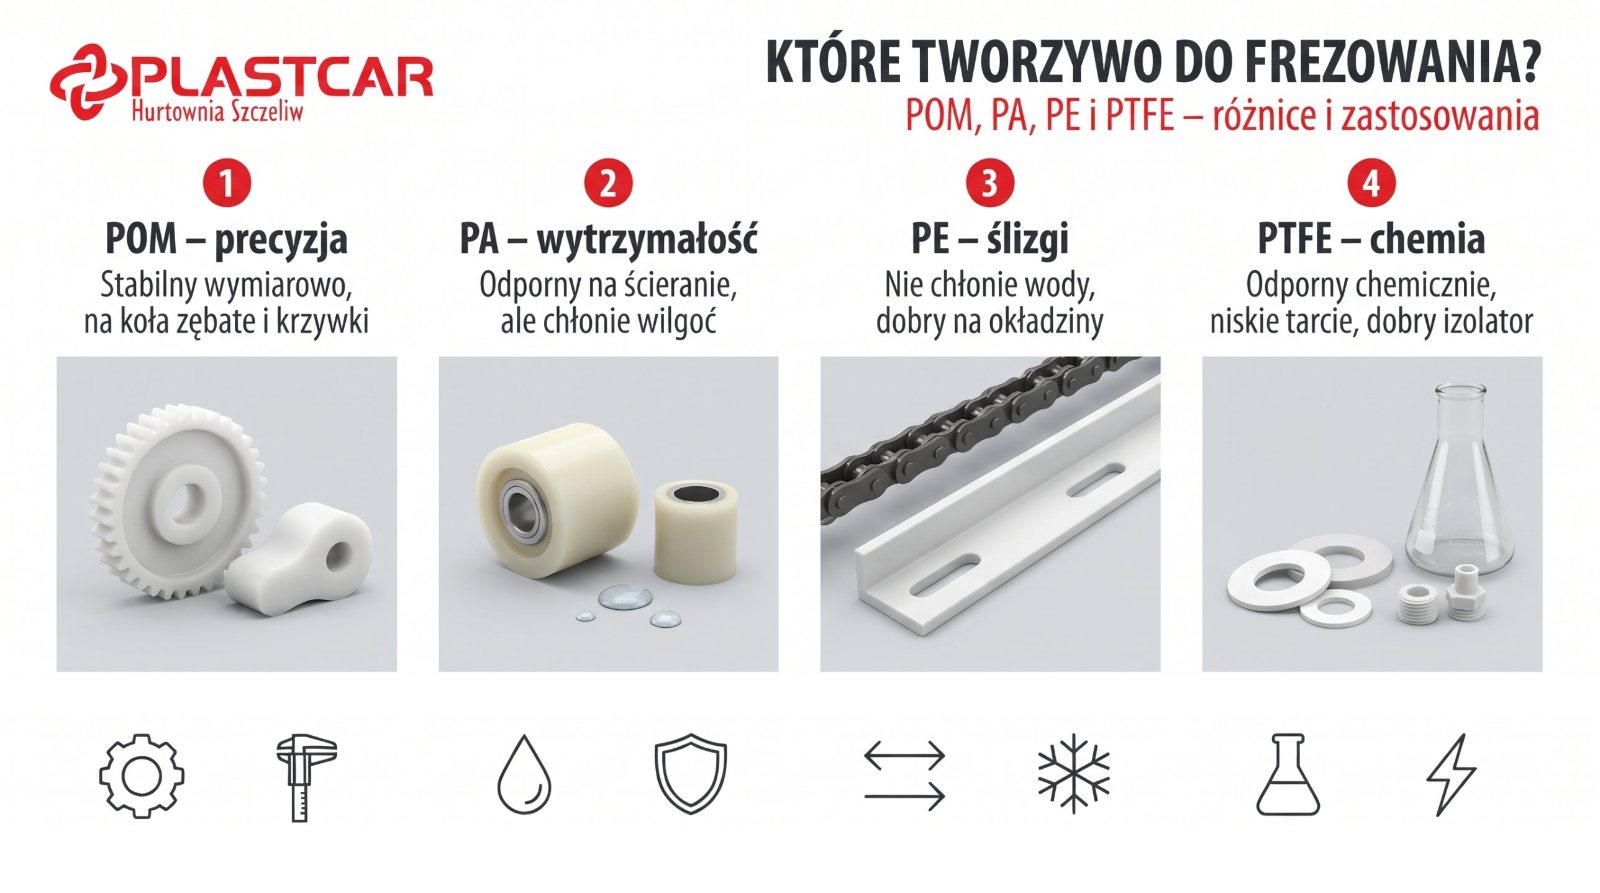
POM – pierwszy wybór na precyzyjne detale
Poliacetal (POM) jest sztywny, twardy i bardzo stabilny wymiarowo. Praktycznie nie chłonie wilgoci, więc wymiar po obróbce nie „ucieka” w wilgotnym otoczeniu. Dobrze się skrawa – daje krótki wiór i gładką powierzchnię, dlatego nadaje się na elementy, w których liczą się wąskie tolerancje: koła zębate, krzywki, zapadki, prowadnice, elementy przyrządów i chwytaków.
Ograniczenia: POM nie lubi silnych kwasów, a jego odporność na uderzenia jest mniejsza niż poliamidu. Przy projektowaniu warto unikać ostrych naroży wewnętrznych, które w sztywnym materiale stają się karbem.
PA – wytrzymały, ale chłonie wilgoć
Poliamid (PA) jest wytrzymały, odporny na ścieranie i dobrze znosi obciążenia udarowe. To klasyczny materiał na rolki, krążki, koła zębate, tuleje i ślizgi pracujące w trudniejszych warunkach niż POM.
Najważniejsza cecha, o której trzeba pamiętać: poliamid chłonie wilgoć z otoczenia, a wraz z nią zmieniają się jego wymiary i właściwości mechaniczne. Detal wykonany „na styk” w suchym magazynie może po kilku tygodniach pracy w wilgotnej hali zacząć się zacierać. Dlatego przy pasowaniach z PA zostawia się większe luzy niż przy POM, a tam, gdzie wymiar jest krytyczny, lepiej od razu wybrać poliacetal.
PE – ślizgi, okładziny i wilgotne środowisko
Polietylen (PE) praktycznie nie chłonie wody, jest odporny na ścieranie i wiele chemikaliów, a do tego dobrze pracuje w niskich temperaturach. Z płyt PE frezuje się listwy ślizgowe przenośników, prowadnice łańcuchów, okładziny zsypów i zbiorników oraz elementy dla przemysłu spożywczego.
Polietylen jest jednak miękki i ma dużą rozszerzalność cieplną. Długa listwa ślizgowa wyraźnie zmienia długość między zimą a latem, dlatego otwory mocujące wykonuje się często jako fasolkowe, a między listwami zostawia szczeliny dylatacyjne. Przy obróbce miękki materiał łatwo się „ciągnie”, więc wymaga ostrych narzędzi i dobrego mocowania arkusza.
PTFE – chemia, temperatura i niskie tarcie
PTFE (teflon) ma niemal całkowitą odporność chemiczną, najniższy współczynnik tarcia spośród tworzyw i bardzo szeroki zakres temperatur pracy – dla czystego PTFE w naszej karcie technicznej to −200…+260 °C. Jest też bardzo dobrym izolatorem elektrycznym. Z PTFE frezuje się podkładki i kształtki izolacyjne, elementy ślizgowe, prowadnice i detale do instalacji z agresywnymi mediami.
Słabą stroną PTFE jest płynięcie pod obciążeniem (pełzanie) – detal stale dociskany z czasem się odkształca. Więcej o tym zjawisku piszemy w poradniku Uszczelki PTFE – zalety, wady i zjawisko płynięcia na zimno. PTFE jest też miękki i ma dużą rozszerzalność cieplną, więc wąskie tolerancje trzeba zapisywać z rozwagą.
Porównanie tworzyw do frezowania
| Cecha | POM | PA | PE | PTFE |
|---|---|---|---|---|
| Stabilność wymiarowa | bardzo dobra | średnia (wilgoć) | słaba (temperatura) | słaba (pełzanie, temperatura) |
| Chłonność wody | bardzo niska | wyraźna | praktycznie brak | praktycznie brak |
| Odporność na ścieranie | dobra | bardzo dobra | bardzo dobra | średnia |
| Odporność chemiczna | dobra, słaba na kwasy | dobra na oleje | dobra | niemal całkowita |
| Typowe detale | koła zębate, krzywki, elementy precyzyjne | rolki, tuleje, koła | ślizgi, okładziny, prowadnice | izolatory, podkładki, elementy do chemii |
Tabela pokazuje ogólne tendencje. W konkretnym zastosowaniu decydują medium, temperatura i obciążenie – w razie wątpliwości warto sprawdzić odporność w module doboru materiału albo zapytać nas o radę. W ofercie mamy też polipropylen (PP), dobry wybór na elementy zbiorników i instalacji chemicznych.
Na co uważać przy projektowaniu detalu
Kilka zasad, które pozwalają uniknąć poprawek i obniżają koszt wykonania:
- Naroża wewnętrzne – frez jest okrągły, więc każde naroże wewnętrzne kieszeni ma promień co najmniej równy promieniowi narzędzia. Ostre naroże wewnętrzne wymaga dodatkowych operacji i jest karbem.
- Tolerancje – w tworzywach zapisuj wąskie tolerancje tylko tam, gdzie są potrzebne (pasowania, otwory pod łożyska). Temperatura pomiaru i wilgotność mają znaczenie, szczególnie przy PA, PE i PTFE.
- Cienkie ścianki – miękkie tworzywa uginają się pod frezem i po zdjęciu z mocowania. Lepiej zaprojektować nieco grubszą ściankę lub żebro.
- Rozszerzalność cieplna – długie elementy z PE i PTFE potrzebują luzów montażowych i otworów fasolkowych.
- Naprężenia – przy detalach z dużą ilością zdejmowanego materiału płyta może się lekko odkształcić po obróbce; płaskość warto określić tylko tam, gdzie jest wymagana.
Podobne zasady opisujemy w poradniku o tolerancjach wymiarowych uszczelek – wiele z nich dotyczy również detali frezowanych.
Frezowanie tworzyw w PLASTCAR
Na frezarce CNC o polu roboczym 2000 × 1500 × 300 mm wykonujemy detale z PTFE, PA, PE, PP i POM, a także z aluminium, miedzi, mosiądzu, tworzyw reklamowych i materiałów drewnopochodnych. Robimy pojedyncze sztuki, prototypy i krótkie serie – według rysunku technicznego lub pliku CAD. Jeśli nie masz dokumentacji, pokaż lub opisz detal, a pomożemy ją przygotować. Gdy chcesz najpierw sprawdzić pasowanie, prototyp można wykonać w technologii druku 3D.
Prześlij rysunek z informacją o materiale, grubości i liczbie sztuk na plastcar@plastcar.com.pl albo przez stronę kontakt – przygotujemy wycenę i doradzimy tworzywo. Więcej o usłudze znajdziesz na stronie Frezowanie CNC.
Masz detal do wykonania?
Opisz medium, temperaturę i ciśnienie – dobierzemy materiał i przygotujemy wycenę.
Usługi i materiały z poradnika
Uszczelki wycięte na wymiar
Z płyt uszczelkarskich, gumy, silikonu, pianek i PTFE wycinamy uszczelki według rysunku, pliku DXF lub wzoru – już od jednej sztuki.